XL-S20-AI: trazabilidad unitaria en electrónica 3C
En un almacén se escanea la caja: si falla, se repite. En una línea 3C se escanea cada placa, cada marco y cada conector; una lectura errónea y el número de serie deja de coincidir con lo que realmente se montó. XL-S20-AI está pensado para ese paso: sensor CMOS de 1296×816 con decodificación por IA e iluminación roja/blanca, para DPM, bajo contraste y microcódigos.
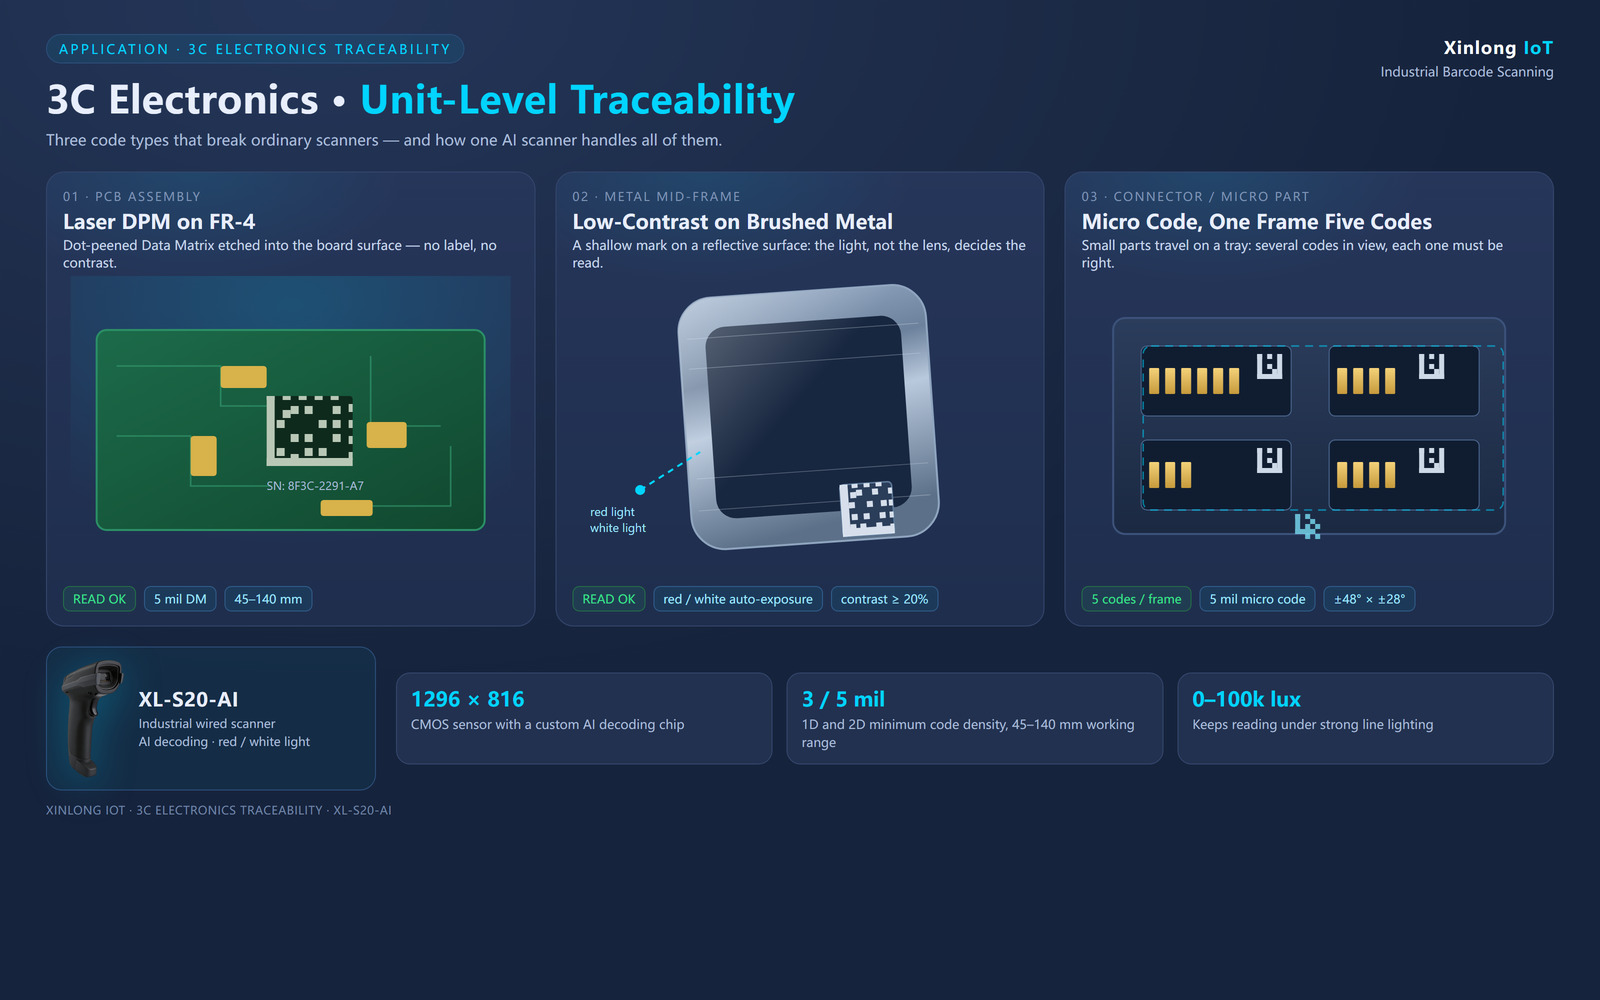
Tres tipos de código en una línea 3C: DPM láser en PCB, marcas superficiales en metal y microcódigos de 5 mil en bandeja
1. Por qué trazabilidad unitaria y no por lote
Los fabricantes de equipo ya no aceptan trazabilidad por lote de sus proveedores. Cada placa, marco y conector debe poder rastrearse hasta el lote de producción, el puesto, el operario y los datos de prueba de esa unidad. Una retirada pasa de un mes de producción a un solo lote; el análisis de rendimiento apunta a un puesto concreto y no a toda la línea. Escanear parece un paso menor, pero todo lo demás depende de él.
2. Cuatro códigos que fallan en escáneres convencionales
DPM láser en PCB. Para ahorrar espacio y coste de etiqueta, el Data Matrix de una placa principal o un FPC suele grabarse directamente con láser: sin etiqueta, sin contraste blanco y negro, solo profundidad.
Marcos metálicos. Las superficies anodizadas o cepilladas reflejan la luz y la marca es poco profunda. Basta cambiar el ángulo para que un escáner convencional la pierda.
Conectores y módulos de cámara. Códigos de 3–5 mil sobre una pieza de pocos milímetros. Si el sensor no resuelve, el operario solo ve una mancha.
Varios códigos por imagen. Una bandeja lleva cuatro o cinco piezas a la vez. Si se pierde una, la vinculación con el equipo final queda mal.
3. Cómo responde el XL-S20-AI
Bajo contraste: iluminación roja y blanca por defecto, con AE inteligente que elige la luz según la escena y memoriza la mejor configuración. Códigos invertidos, DPM inclinados y grabados superficiales se resuelven cambiando la iluminación y dejando decidir al algoritmo, no subiendo simplemente la ganancia.
Varios códigos: hasta 5 códigos de barras decodificados en una sola imagen, sin alinear cada pieza.
Distancia: 45–140 mm para Data Matrix de 10 mil, 50–110 mm para Code 128 de 3,3 mil y 45–110 mm para PDF417 de 5 mil. Esos tres números definen el puesto: la distancia entre la ventana y el código debe quedar dentro del rango, no "más o menos".
| Concepto | Especificación |
|---|---|
| Sensor de imagen | CMOS 1296 × 816 con chip de decodificación IA |
| Precisión | 1D ≥ 3 mil / 2D ≥ 5 mil |
| Iluminación | Blanca + roja, puntero de cruz rojo |
| Profundidad de campo | DM 10 mil 45–140 mm / Code 128 3,3 mil 50–110 mm / PDF417 5 mil 45–110 mm |
| Campo de visión | ±48° H / ±28° V |
| Contraste de impresión | ≥ 20% |
| Giro / inclinación / desviación | ±360° / ±60° / ±60° |
| Interfaces | USB (por defecto) / TTL / RS232 |
| Alimentación | 5 V DC, aprox. 500 mA |
| Temperatura / humedad | −20 °C a +50 °C / 5%–95% sin condensación |
| Luz ambiente | 0–100.000 lux |
| Dimensiones / peso | 171 × 81 × 68 mm / 140 g |
USB es la interfaz por defecto; TTL y RS232 están disponibles para puestos antiguos o PLC. Cambiar de interfaz no obliga a cambiar de lector, lo que simplifica los repuestos.
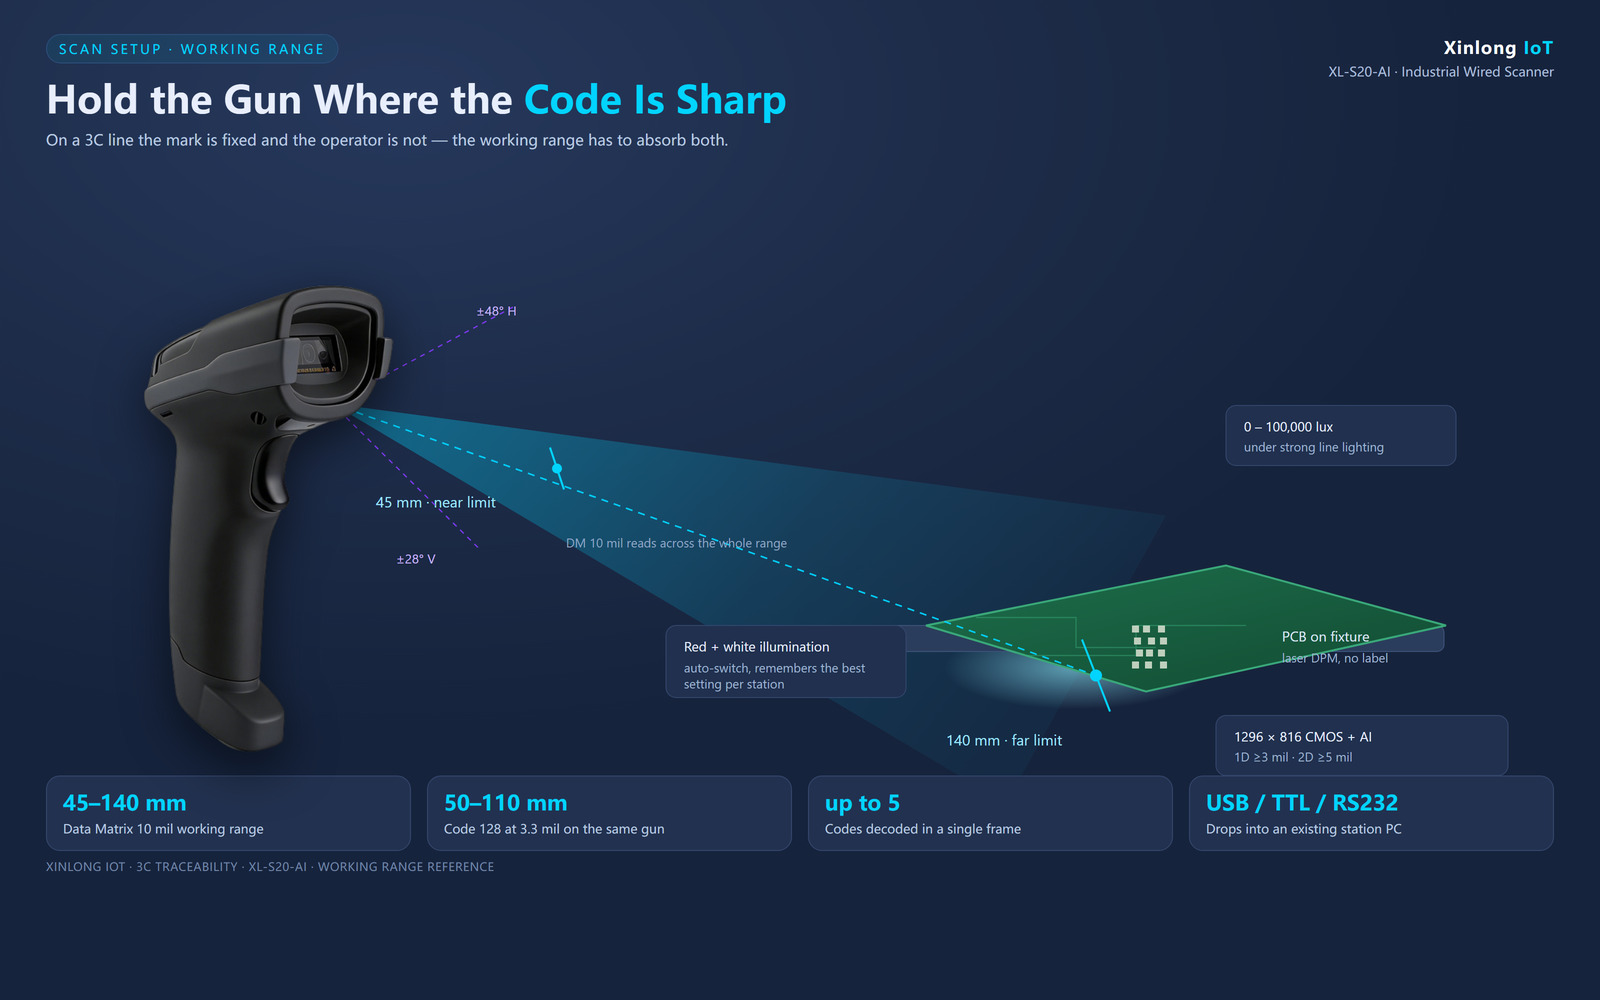
Mantener la distancia ventana-código entre 45 y 140 mm para DM de 10 mil
4. Cuatro puntos a definir en el puesto
Fijar la distancia. Un lector de mano se sale del campo de profundidad con mucha facilidad. Un tope o soporte sencillo que mantenga la ventana a 60–100 mm del código hace el conjunto mucho más tolerante.
Calificar el código antes de arrancar. Hacer una calificación ISO/IEC 15415 (2D) o 29158 (DPM). Por debajo de grado C en una marca DPM, cualquier lector fallará: el problema está en el marcado, no en el equipo.
Definir las reglas de vinculación. Con cinco códigos por imagen hay que decidir cuál es el de pieza, cuál el de bandeja y si una lectura perdida detiene la línea o deja pasar. El lector envía por USB HID, TTL o RS232; la lógica queda en el MES.
Cuidar el ángulo de la pieza. Una pieza metálica frente a la luz devuelve un reflejo especular que "quema" el código. Inclinar la pieza 10–15° respecto al eje óptico o añadir un difusor suele ser más eficaz que cambiar de equipo.
5. Cómo validar antes de comprar
No basta con la ficha técnica. Tome tres muestras reales: una placa con DPM láser, un marco metálico cepillado y una bandeja de conectores con códigos de 5 mil. Escanee cada una 200 veces en el mismo puesto y con la misma luz, contando por separado las lecturas perdidas y las erróneas. Las pérdidas suelen ser iluminación y exposición, y se corrigen. Las erróneas son peligrosas: no avisan, solo escriben un número de serie equivocado en el sistema.
6. Conclusión
Lo difícil de la trazabilidad 3C no es leer un código, sino leerlo de forma constante y poder demostrarlo. Un lector con decodificación IA e iluminación dual elimina la mayor parte de las lecturas intermitentes en planta. El resto depende de la calidad del marcado, la distancia del puesto y las reglas de proceso. El XL-S20-AI cubre la primera mitad; la segunda se define junto con la línea.
Si está definiendo un lector para una línea 3C, envíenos el tipo de código, el método de marcado, la distancia del puesto y el tiempo de ciclo: le recomendaremos un modelo y organizaremos una prueba con muestra.
Artículos relacionados
¿No sabe qué lector encaja en su línea?
Indíquenos el tipo de código, el marcado y la distancia. Prueba con muestra gratuita: compre cuando la tasa de lectura esté probada.
📞 Contactar con Xinlong IoT