Guía de lectura de marcado directo de piezas (DPM): lecturas fiables en piezas de metal y plástico
Cada vez más piezas de automoción, componentes mecanizados, PCB e instrumentos médicos llevan su identificador directamente en la pieza — sin necesidad de retirar ninguna etiqueta. La lectura fiable de un código de DPM (marcado directo de piezas) depende de todo un sistema: el método de marcado, la iluminación, la óptica y el software de decodificación deben funcionar en conjunto. Esta guía explica cada etapa.
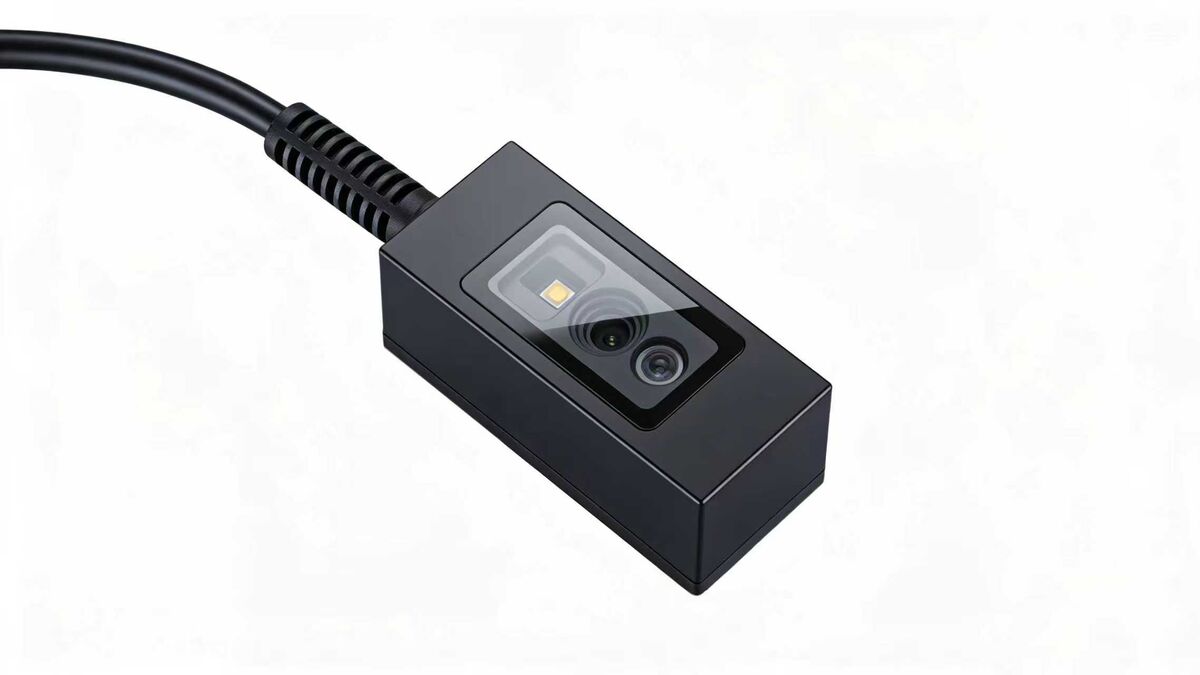
Un lector industrial de montaje fijo en una estación de producción · lo primero es una estación fija y un ritmo de producción constante
1. Qué es DPM: cuatro métodos de marcado
El aspecto de la superficie depende del método con el que se haya realizado el marcado. Cuatro métodos cubren la mayoría de los casos en producción:
Marcado láser
El láser elimina o modifica la superficie y deja hoyuelos o puntos de color alterado; es uniforme y rápido.
Marcado por micropercusión
Un punzón duro crea hoyuelos de entre decenas y cien micras de profundidad; es resistente y anticorrosivo, y se utiliza habitualmente en piezas fundidas y forjadas.
Inyección de tinta
La tinta se proyecta sobre la superficie y se lee gracias al contraste entre la tinta y el sustrato; es económica, pero los disolventes o la abrasión la eliminan.
Grabado electroquímico
Un electrolito y una plantilla graban una superficie conductora; produce bordes nítidos y una profundidad uniforme, y es habitual en rodamientos y piezas redondas.
2. Por qué cuesta leer los códigos DPM
Un código DPM forma parte del material y presenta varios problemas a la vez:
- Bajo contraste: los marcados láser y por micropercusión se capturan por su geometría, no por su color, por lo que los hoyuelos y la superficie tienen un aspecto casi idéntico.
- Superficies curvas: en cilindros y conos, las celdas se deforman y la cuadrícula Data Matrix adquiere forma trapezoidal o arqueada.
- Reflejos especulares: el acero inoxidable pulido y el cromo reflejan la luz hacia la lente y sobreexponen parte del código.
- Profundidad condicionada por la dirección de la luz: el mismo código por micropercusión se lee bien con luz rasante desde un lado y desaparece cuando cambia la dirección de la luz.
- Distorsiones específicas de DPM: las celdas irregulares, las rebabas y las zonas silenciosas reducidas hacen que fallen los decodificadores de uso general.
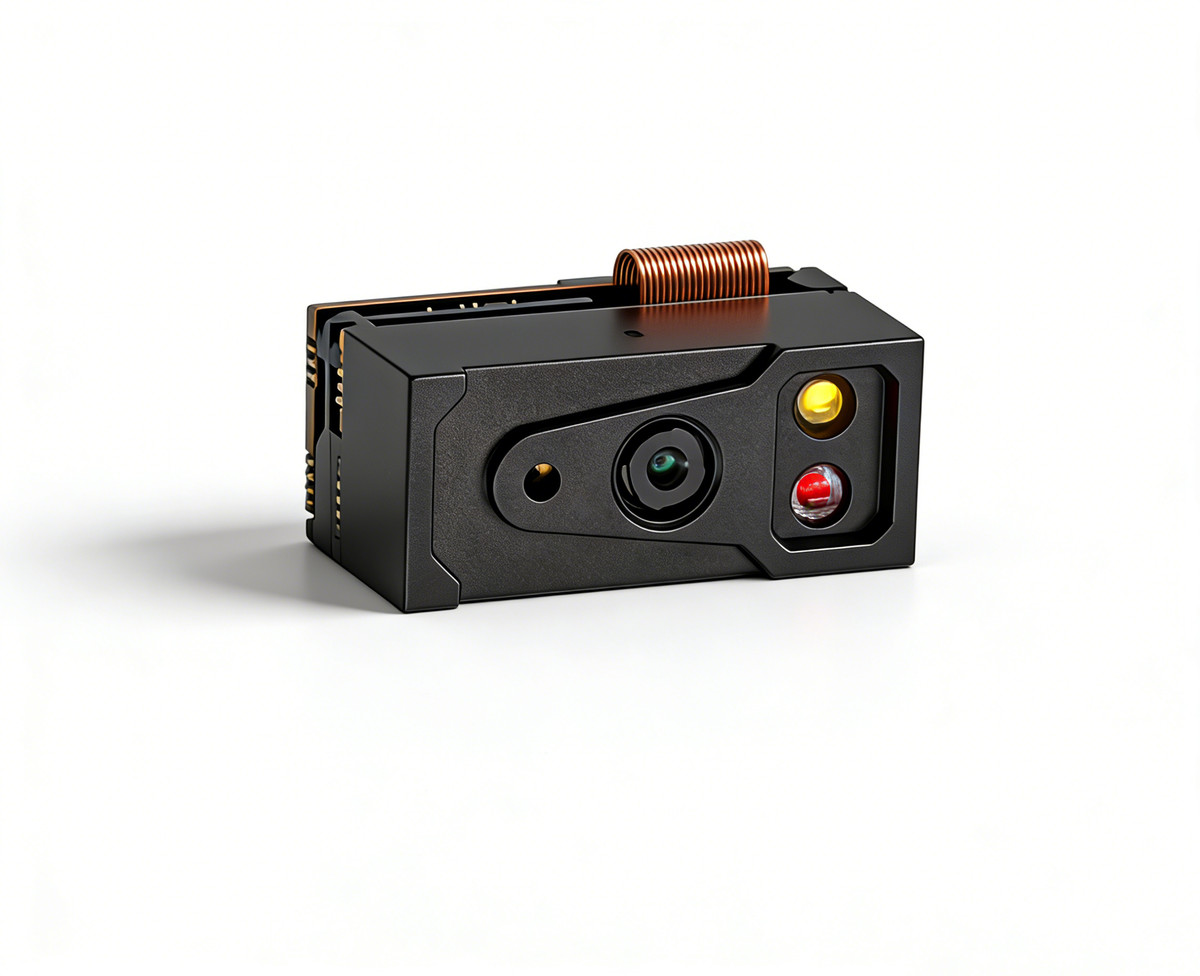
Un módulo industrial con decodificación mediante IA, diseñado para códigos con bajo contraste y dañados
3. Hardware: la iluminación es lo primero
Para DPM, ajuste la iluminación antes que la cámara:
- Iluminación de ángulo bajo / campo oscuro: la luz roza la superficie para que las picaduras proyecten sombras y generen contraste geométrico — es la primera opción para el marcado por micropercusión.
- Coaxial: adecuada para marcas láser planas con cambio de color; en piezas con acabado de espejo, devuelve un punto brillante.
- Multiángulo / domo: varias direcciones uniforman las sombras en superficies curvas; es la opción práctica para formas complejas.
- Polarización: reduce el componente especular y conserva la señal difusa.
Equilibre también la óptica:
- Profundidad de campo y distancia de trabajo: la altura de la pieza varía durante el takt, por lo que debe cubrir toda la zona de marcado.
- Resolución y campo de visión: cada celda más pequeña necesita varios píxeles; dimensione la resolución según el marcado y la tolerancia de posicionamiento.
- Exposición y fusión: las exposiciones cortas evitan que los reflejos saturen el código; la fusión de fotogramas recupera señales débiles.
4. Software: decodificación diseñada para DPM
Los decodificadores generales presuponen celdas nítidas y mucho contraste — justo lo que DPM no ofrece. Una cadena de procesamiento DPM suele realizar tres tareas: mejora de imagen (reducción de ruido, expansión del contraste local y umbralización adaptativa), corrección geométrica (ajuste de la cuadrícula, corrección de distorsión y localización de la zona muda) y algoritmos de decodificación optimizados para patrones de puntos y bajo contraste, con un modelo de IA en algunas opciones para recuperar imágenes deficientes. La mejora está al servicio del decodificador: expandir el ruido junto con la señal emborrona el código igual de mal.
5. Validación: grados y tasa de lectura al primer intento
«Se lee» no es suficiente; la producción requiere repetibilidad:
- Grado ANSI/ISO: los códigos impresos se clasifican según ISO/IEC 15415 y los DPM según ISO/IEC 29158 (el grado DPM), evaluando el contraste, la modulación de celda y la uniformidad axial.
- Tasa de lectura al primer intentolectura en una estación fija y con un takt determinado, y recuento de los códigos que se leen correctamente al primer intento: mide el rendimiento del sistema en esa estación.
Pruebe distintos lotes, orientaciones y condiciones de superficie; no solo una pieza ideal.
6. Orden de resolución de problemas cuando no se puede leer un código
- Empiece por la iluminación: cambie a iluminación de ángulo bajo o multiángulo y añada polarización en piezas reflectantes.
- Después, revise el marcado: amplíelo y compruebe que tenga contraste suficiente, una zona muda intacta y ninguna celda ausente.
- A continuación, revise la óptica: contraste la distancia de trabajo, la profundidad de campo y el campo de visión con el tamaño real del marcado.
- Después, ajuste la exposición: fíjela y añada fusión de fotogramas para evitar que la exposición automática fluctúe.
- Solo entonces ajuste el decodificador: la intensidad de mejora, el umbral y el perfil del algoritmo.
- Si sigue fallando, revise el proceso: profundidad del marcado, tamaño de las celdas, acabado de la superficie y posición del marcado.
Resuelva primero el problema físico, en lugar de pedir al software que compense las limitaciones de la óptica.
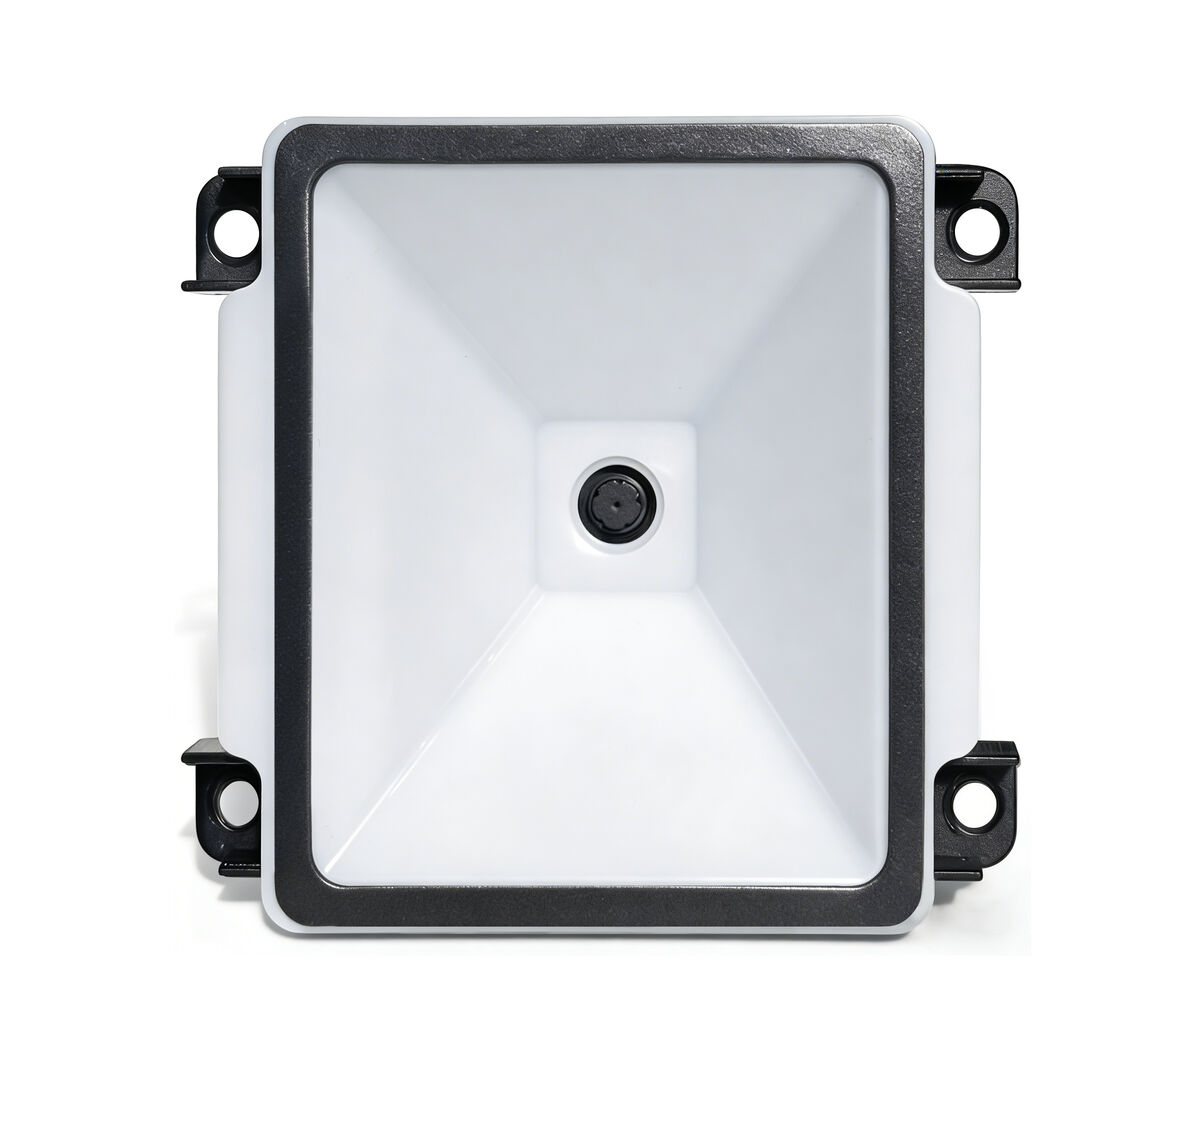
Motores integrados y lectores de montaje fijo, uno junto al otro en una estación de producción
7. Método de marcado, material, dificultad y configuración recomendada
| Método de marcado | Materiales habituales | Principal dificultad de lectura | Configuración recomendada |
|---|---|---|---|
| Marcado láser | Acero inoxidable, aluminio, plásticos duros | Bajo contraste, cambio de color irregular, reflejos especulares | Luz coaxial o multiángulo + polarización, exposición corta |
| Marcado por micropercusión | Piezas fundidas, forjadas, acero al carbono | Profundidad variable, rebabas, sombras direccionales | Iluminación de campo oscuro de ángulo bajo, iluminación de relleno multidireccional |
| Inyección de tinta | Plásticos, superficies anodizadas, embalajes | Decoloración, eliminación con disolventes, expansión de puntos | Luz difusa o anular; protege contra la contaminación |
| Grabado electroquímico | Acero para rodamientos, herramientas y piezas metálicas redondas | Distorsión en superficies curvas y bajo contraste | Iluminación desde varios ángulos + corrección de la distorsión de la cuadrícula |
Productos relacionados
G53-AIMódulo de escaneo industrial con decodificación por IA
G4503Lector industrial de montaje fijo
 XL-G1103Motor de escaneo de montaje fijo
Artículos relacionados
¿No sabe qué configuración lee sus códigos DPM?
Envíe el material, el método de marcado, el tamaño de celda y el tiempo de ciclo — prueba con una muestra gratuita con sus propias piezas.
📞 Contacta con Xinlong IoT