Cómo elegir un lector DPM industrial para códigos marcados directamente en piezas
Cuando un identificador está grabado en una pieza metálica, la selección del lector depende de mucho más que de la simbología. El acabado, la geometría, el método de marcado y la forma de integrar los datos determinan si un lector DPM industrial funcionará de forma estable. Esta guía resume las comprobaciones que conviene hacer antes de comprar un equipo.
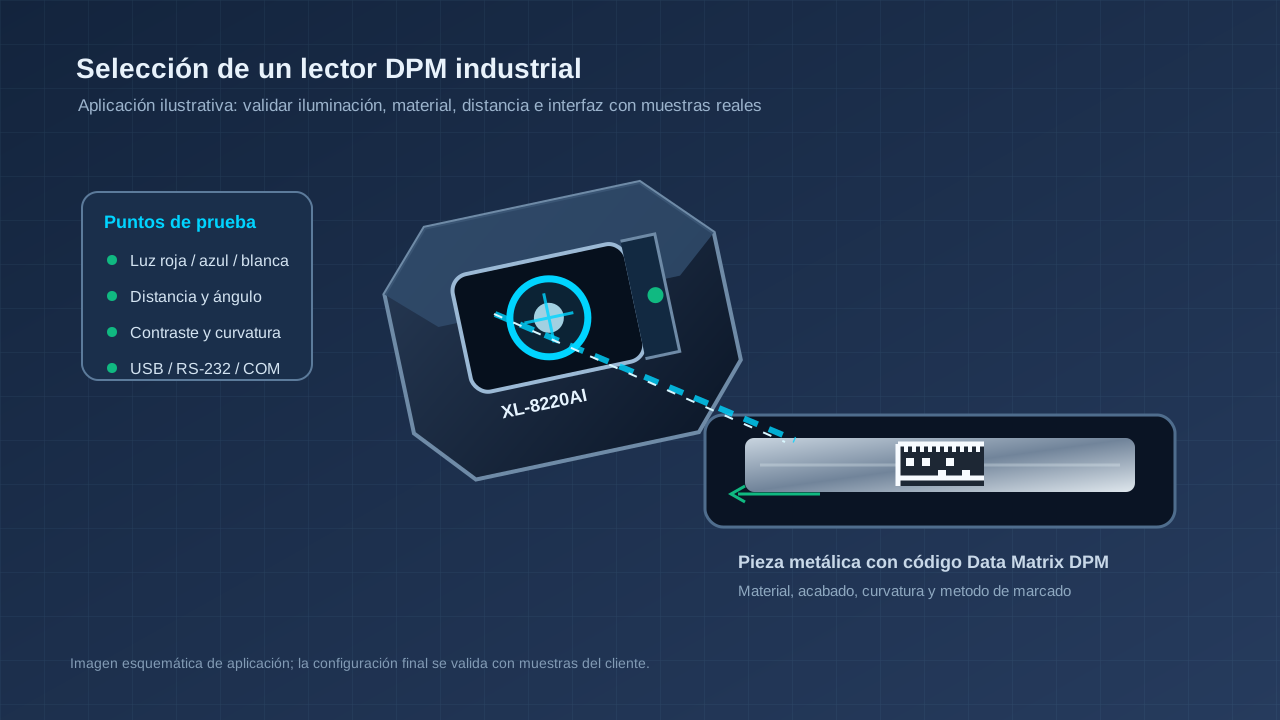
Aplicación ilustrativa: la configuración final debe validarse con muestras del cliente.
1. Empiece por el tipo de marcado y la pieza
Un código Data Matrix grabado por láser no presenta la misma señal que uno hecho por micropercusión. El láser puede crear un cambio de color o una textura muy fina; la micropercusión genera cavidades y sombras. También existen marcas por inyección de tinta y grabados electroquímicos. La primera pregunta para el proveedor debe ser: ¿qué método de marcado, material y acabado tendrá la pieza real?
| Marcado | Qué debe observar | Riesgo habitual |
|---|---|---|
| Láser | Color, rugosidad, brillo y contraste entre celdas | Reflejos o contraste irregular |
| Micropercusión | Profundidad de los puntos, rebabas y orientación | Sombras que cambian con el ángulo |
| Inyección de tinta | Adherencia, expansión del punto y contaminación | Desgaste o pérdida de contraste |
| Electroquímico | Profundidad y curvatura de la superficie | Distorsión geométrica |
Incluya en la evaluación piezas buenas y piezas que representen la variación normal del proceso. Una foto o una muestra de demostración no sustituye a las piezas que pasarán por su estación.
2. Compruebe la iluminación antes de comparar cámaras
En DPM, la iluminación convierte una diferencia de relieve o textura en una señal que el sensor puede separar del fondo. Para una superficie brillante suele ser necesario controlar los reflejos; para una marca por micropercusión puede ayudar una luz que llegue con un ángulo bajo. En superficies curvas, conviene probar más de una dirección para no ocultar una parte del código.
- Luz roja, azul y blanca: compare las tres opciones con el mismo código, distancia y ángulo. El color que funciona en una pieza no es una regla universal para todas las aleaciones o acabados.
- Exposición: una zona brillante saturada puede borrar las celdas; una exposición demasiado corta puede perder la señal de una marca tenue.
- Posición: registre la orientación de la pieza y la posición de la ventana. Un pequeño cambio angular puede alterar la lectura de una superficie reflectante.
3. Dimensione resolución, campo de visión y distancia
El código debe ocupar suficientes píxeles en la imagen y permanecer dentro del campo de visión durante la presentación. Para definir la configuración, anote el tamaño de celda o la densidad del código, sus dimensiones exteriores, la distancia mínima y máxima y la tolerancia de posicionamiento. No convierta una cifra de precisión medida con una simbología y una condición concretas en una promesa para todos los códigos.
Datos que debe enviar para una prueba
- Tipo de código y tamaño de celda
- Material, acabado y curvatura
- Método de marcado y variación del proceso
- Distancia, ángulo y movimiento
- Tiempo de ciclo y tasa de lectura objetivo
- Sistema que recibirá los datos
4. Elija la interfaz que usará su equipo
La lectura no termina cuando el decodificador identifica el código. El dato debe llegar al PLC, PC, terminal o sistema de trazabilidad con el formato esperado. La guía de selección de interfaces explica las diferencias entre USB HID, USB COM y RS-232. Confirme el nivel eléctrico, el conector, el cableado, el terminador de línea y el protocolo que espera su aplicación.
Si necesita Ethernet, confirme que sea una opción disponible en la configuración elegida y que el modo de comunicación sea compatible con su software. No dé por supuesto que todos los modelos incluyen la misma interfaz.
5. Cuándo evaluar el XL-8220AI
El XL-8220AI es un lector industrial 1D/2D de mano con sensor de 1280 × 800 píxeles, iluminación roja, azul y blanca, puntero láser en cruz y conexiones RS-232, USB HID y USB COM; Ethernet está disponible como opción. La ficha técnica indica una precisión de 3 mils, una tolerancia al movimiento de 2 m/s y lectura de códigos con contraste mínimo del 15 % bajo las condiciones especificadas.
Estas características lo convierten en un candidato para evaluar códigos DPM en piezas, pero la decisión debe basarse en sus muestras. Envíe el marcado láser, por micropercusión o la etiqueta que realmente utilizará, junto con la distancia y el ángulo de lectura. El resultado de la prueba debe registrar qué iluminación se usó, cuántos intentos fueron necesarios y cómo se entregó el dato al sistema.
Si está integrando un lector dentro de una PDA, tableta o terminal compacta, compare el enfoque con un módulo OEM como el XL-609-SSR. Son escenarios mecánicos y eléctricos diferentes: el lector de mano sirve para evaluación y operación manual; el módulo requiere diseñar la ventana, el soporte, la alimentación y la interfaz dentro del equipo.
6. Use una prueba de aceptación que se pueda repetir
- Identifique las piezas y lotes que representan la producción normal.
- Fije la distancia, el ángulo, la iluminación y el tiempo de exposición.
- Mida la lectura al primer intento, los reintentos y los códigos no leídos.
- Pruebe cambios razonables de orientación, brillo y contaminación.
- Guarde la configuración y los ejemplos de imagen para poder comparar futuras revisiones.
La tasa de lectura al primer intento es más útil para la decisión de compra que una demostración aislada. Si el proceso cambia, repita la evaluación: el lector, la óptica y el marcado forman un único sistema.
Lecturas y productos relacionados
¿Quiere validar sus códigos DPM?
Envíe fotos y muestras del material, el método de marcado, el tamaño del código, la distancia de lectura y la interfaz necesaria.
Solicitar una prueba del XL-8220AI